氩弧焊电流电压参数表_直流正接与反接区别及安全操作指南
目录:
正文:
直流正接电流特性解析
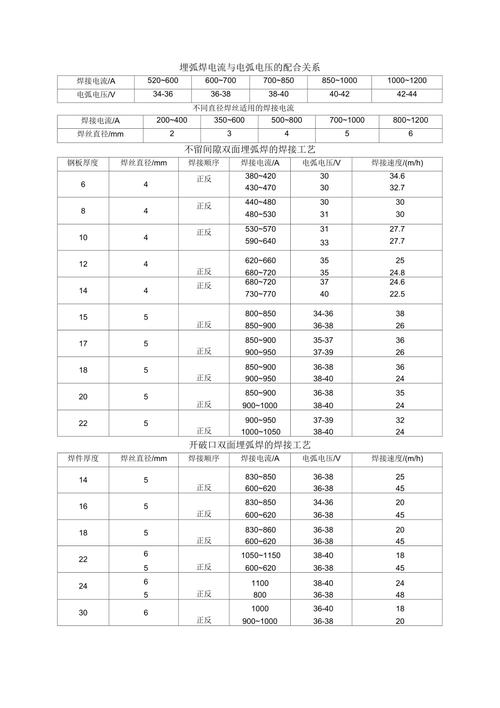
直流正接模式是氩弧焊中最常用的焊接方式,其电流参数覆盖范围广,从10A到1000A不等。薄板焊接通常使用10~80A的电流范围,而中厚板焊接则需要80~500A的较大电流。超厚板坡口焊接时,电流甚至可以突破500A。这种模式下,电弧表现集中,熔深稳定,特别适合碳钢、不锈钢和钛合金等金属的焊接。您是否注意到,直流正接在单面焊双面成型焊接中的应用优势?这种稳定性为焊接质量提供了可靠保障。
直流反接与交流模式的独特应用
直流反接模式下,电流通常为直流正接的1/3~1/2,主要范围在10A~300A。其特殊之处在于带有阴极破碎作用,能够自动去除铝、镁及其合金表面的致密氧化膜。虽然熔深较浅,但这一特性使其成为打底焊或焊缝表面清理的理想选择。相比之下,交流模式通过正负半周交替运行,既兼顾了熔深效果,又具备了清理氧化膜的能力,成为铝及铝合金焊接的标准模式。交流电流的主流工业设备覆盖20A~800A,频率多为50Hz/60Hz或高频方波。您是否想过,为何交流电在铝焊中如此重要?
钨极与板材的精准匹配法则
电流与钨极直径的匹配关系至关重要。1.0mm钨极适配10~30A电流,1.6mm钨极则适配30~80A,而2.4mm钨极的适用范围是80~180A。4.0mm钨极可支持300~500A电流,超大型钨极甚至能支持500A以上的大电流。板材匹配同样讲究,1mm以下薄板用10~20A,1~5mm板材用20~100A,5~20mm中厚板用100~300A,20mm以上厚板则需开坡口,搭配200~800A电流。这种精准匹配不仅影响焊接效率,更直接决定焊缝质量。您是否意识到,选择合适的钨极和板材参数对焊接成功的决定性作用?
安全操作红线与防护要点
当电流超过300A时,必须配备水冷焊枪,以防止焊枪绝缘层因过热而烧毁。对于电流≥500A的焊接作业,必须佩戴遮光号10~14的专用焊接面罩,做好电弧光防护。最关键的是,严禁超过焊机额定电流上限运行,否则会直接烧毁逆变模块或主变压器。这些安全操作红线,是每一位焊接操作者必须牢记的准则。您是否思考过,为何这些安全规定如此严格?
互动思考:参数选择中的平衡艺术
在氩弧焊参数选择过程中,我们常常需要在多个因素之间寻找最佳平衡点。例如,不锈钢焊接时需要低电流防氧化,但又会担心熔深不足;铝焊接则必须使用交流电击穿氧化膜,却又可能面临钨极过热的问题。这种平衡艺术,正是焊接技术精妙之处。您能否分享一下,在实际操作中,您是如何在参数选择中实现这种平衡的?
---
参考资料
1. 氩弧焊机的电流_百度知道
2. 氩弧焊常见工艺参数速查.pptx - 人人文库
3. 氩弧焊调电流对照表_百度知道
氩弧焊电流电压参数表_直流正接与反接区别及安全操作指南
氩弧焊常用直流正接,电流范围广(10A-1000A),薄板用小电流(10-80A),厚板用大电流(超500A);电弧集中,熔深稳定,适合碳钢、不锈钢等。直流反接电流较小(10-300A),有阴极破碎作